Verbundverfahren zur dekorativen Kunststoffbeschichtung
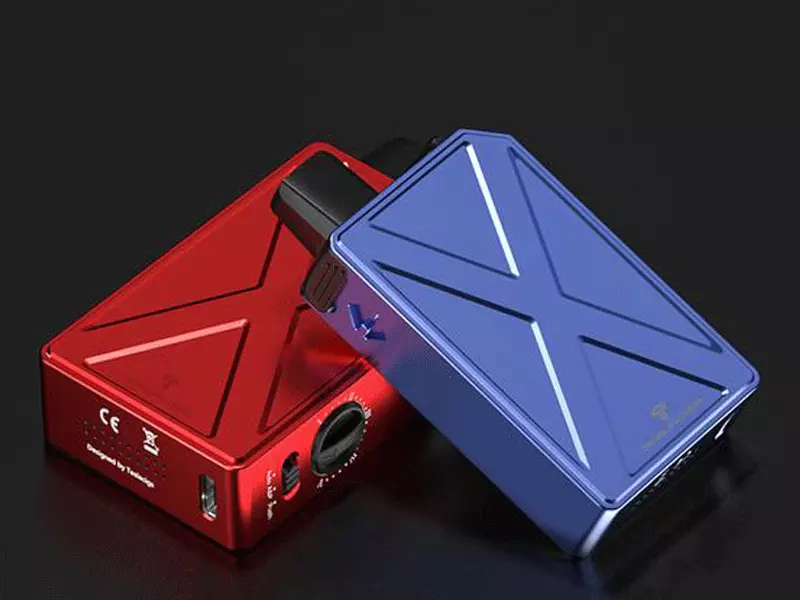
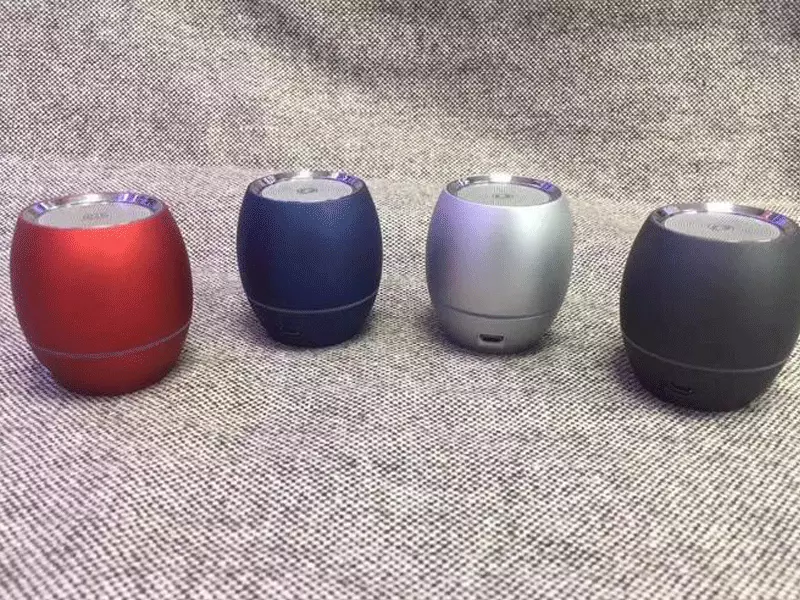
Eine einfache Vakuumbeschichtung oder einmaliges Aufsprühen kann bei vielen dekorativen Kunststoffbauteilen die hohen Ansprüche an Ästhetik und Haltbarkeitnicht erfüllen. Das Verbundwerkstoffverfahren, das UV-Sprühen und Vakuummetallisierung kombiniert, erfreut sich bei Kosmetikverpackungen, Automobil-Innenverkleidungen und Gehäusen intelligenter Geräte immer größerer Beliebtheit.
Eine reine Vakuummetallisierung direkt auf Rohkunststoff führt tendenziell zu Partikeldefekten und schlechter Oberflächenglätte. Durch reines Sprühen kannnur ein metallischer optischer Effekt ohne echte Metalltextur simuliert werden. Die Verbundstapelstruktur sorgt für ein spiegelglattes metallisches Aussehen, eine hervorragende chemische Beständigkeit und eine kratzfeste Leistung.
Der Standard-Produktionsworkflow umfasst sechs Schlüsselschritte. Zuerst erfolgt die Beladung und elektrostatische Staubentfernung, um Mikropartikel auf der Werkstückoberfläche zu entfernen. Zweitens: Flammen- oder Plasma-Oberflächenaktivierung, um die Oberflächenenergie zu erhöhen und die Beschichtungshaftung zu verbessern. Drittens: UV-Grundierung und UV-Härtung. Der UV-Primer deckt winzige Substratdefekte ab und bildet eine ultraglatte Basis für die anschließende Vakuummetallisierung. Viertens Vakuummetallisierung in der Hochvakuumkammer; Das metallische Ziel verdampft und hinterlässt einen dünnen echten Metallfilm. Fünftens: Aufsprühen und Aushärten des transparenten UV-Decklacks. Der Decklack versiegelt die Metallschicht vor Oxidation, Fingerabdrücken, Kratzern und chemischer Korrosion. Sechstens: Sichtprüfung und Verpackung des fertigen Produkts.
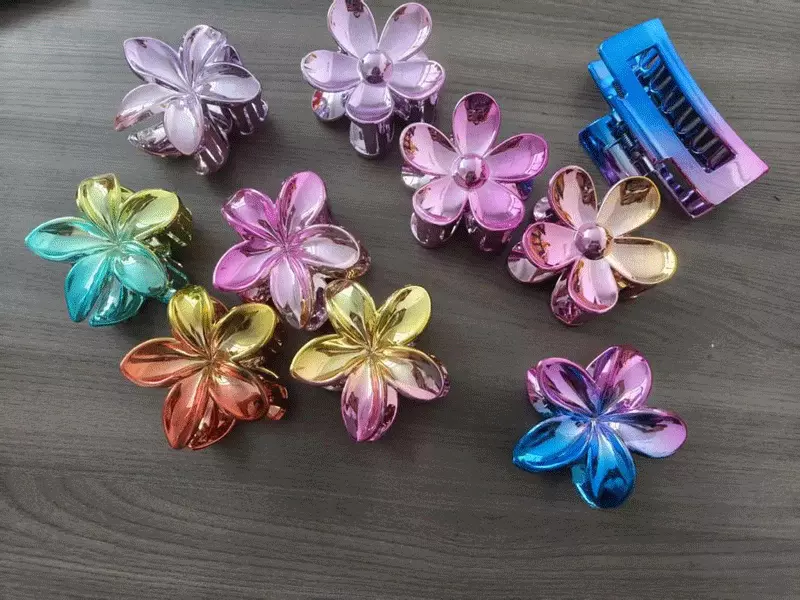
Der gesamte Produktionskreislauf für Verbundwerkstoffe muss in staubfreien Reinräumen ablaufen. Winzige Staubpartikel verursachen Punktfehler auf fertigen Oberflächen. Die Abstimmung des Produktionszyklus zwischen UV-Sprühlinie und Vakuumbeschichtungsmaschine wirkt sich erheblich auf den Gesamtproduktionsdurchsatz aus.
Die meisten gängigen technischen Kunststoffe wie ABS, PC, ABS-PC-Blend und PMMA eignen sich gut für diesen Verbundprozess. Hitzeempfindliche Kunststoffe oder Kunststoffe mit geringer Oberflächenenergie erfordern möglicherweise eine spezielle Vorbehandlung oder sind ungeeignet. Zu den wichtigsten Qualitätsprüfpunkten gehören die Mehrschicht-Kreuzschnitthaftung, die Salzsprühbeständigkeit, die Bleistifthärte und der beschleunigte Alterungstest. Im Vergleich zur Einzelvakuumbeschichtung kommen bei der Verbundwerkstoffverarbeitung zusätzlich Grundierungs- und Decklackverfahren hinzu, was zu höheren Stückkosten und dennoch einer besseren Gesamtleistung führt.