Контрольный список контроля качества для аутсорсинговых работ по нанесению покрытий
Стабильное качество — самая большая проблема при аутсорсинге вакуумного нанесения покрытий и обработки распылением. Даже высококачественное сырье не может гарантировать качественную продукцию без стандартизированных процедур контроля качества. Международным покупателям необходимы четкие контрольно-пропускные пункты для оценки возможностей поставщика.
При вакуумном покрытии на первое место выходит входной контроль заготовки. Перед загрузкой камеры необходимо удалить масляные пятна, заусенцы и загрязнения поверхности; мелкие поверхностные дефекты будут усиливаться после нанесения тонкой пленки. Основные тесты включают испытание на адгезию поперечного разреза ASTM D3359, измерение толщины пленки, испытание на коррозию в солевом тумане, испытание на твердость карандашом и визуальный осмотр на наличие точечных отверстий, запотевания и пятен частиц. Для каждой производственной партии необходимо резервировать архивные образцы и записывать ключевые параметры процесса для возможности отслеживания.
При обработке распылением предварительная обработка поверхности остается главным контрольным моментом. Неполное обезжиривание является причиной большинства неудачных попыток отслаивания краски. Основные параметры контроля качества включают толщину лакокрасочной пленки, адгезию, твердость, характеристики солевого тумана, измерение цветовой разницы с помощью цветометра. (ΔЗначение Е), уровень апельсиновой корки и устойчивость к растворителям. Операторы должны строго контролировать параметры отверждения: недостаточная энергия УФ-излучения приводит к плохой химической стойкости; неправильная температура выпечки ухудшает качество порошкового покрытия.
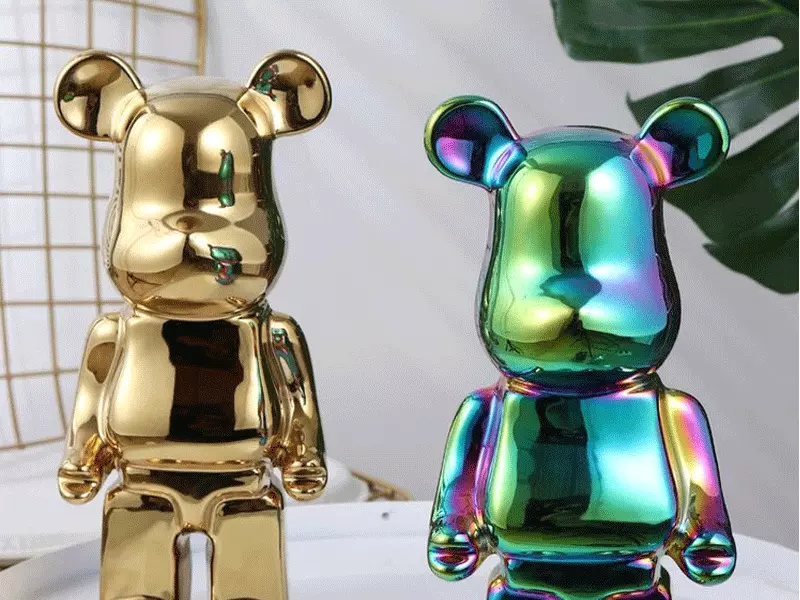
Остерегайтесь скрытых рисков поставщиков. Некоторые поставщики сокращают расходы за счет сокращения циклов нанесения или уменьшения количества слоев краски. Продукты могут пройти первоначальную проверку внешнего вида, но не пройти долгосрочные испытания на старение. Декоративное покрытие требует беспыльных цехов; Заводы без системы контроля запыленности сталкиваются с высоким уровнем брака частиц.
Надежные поставщики покрытий реализуют полный рабочий процесс контроля качества: входной контроль → предварительная проверка → в процессе отбора проб → проверка готовой продукции → хранилище эталонных образцов. Покупатели должны указать критерии приемки в контрактах на покупку, определить стандарты испытаний и запросить сохранение эталонных образцов.