塗装外注工事のQCチェックリスト
真空塗装やスプレー加工を外注する場合、品質の安定が最大の課題です。高品質の原材料であっても、標準化された QC 手順がなければ、適格な出力を保証することはできません。海外のバイヤーはサプライヤーの能力を評価するための明確な検査チェックポイントを必要としています。
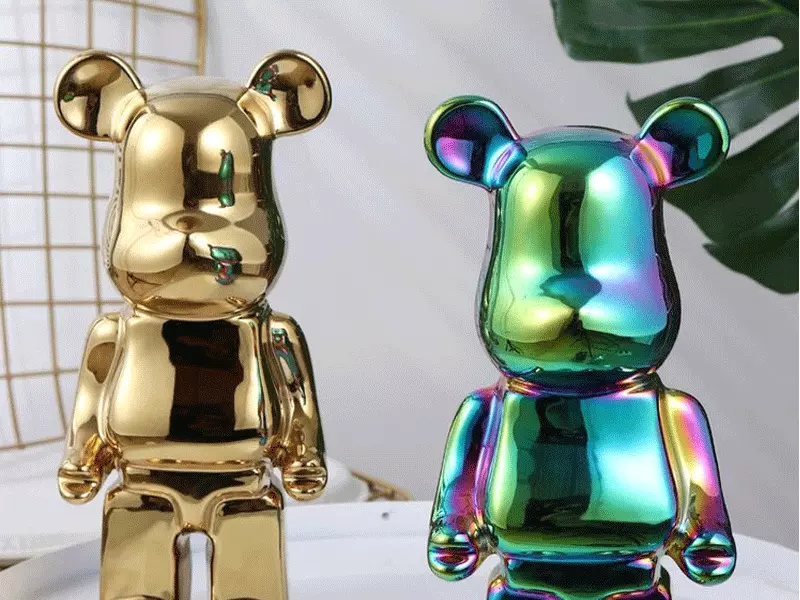
真空コーティングの場合、入荷したワークの検査が最初に行われます。チャンバーに装填する前に、油汚れ、バリ、表面の汚れを取り除く必要があります。小さな表面傷は、薄膜堆積後に増幅されます。主な試験項目には、ASTM D3359 クロスカット接着試験、膜厚測定、塩水噴霧腐食試験、鉛筆硬度試験、ピンホール、曇り、粒子スポットの目視検査が含まれます。すべての生産バッチは、アーカイブサンプルを予約し、トレーサビリティのために主要なプロセスパラメータを記録する必要があります。
スプレー加工の場合、表面前処理が依然として最上位の管理点です。塗装剥離の失敗のほとんどは脱脂が不完全であることが原因です。塗膜厚さ、密着性、硬度、塩水噴霧性能、色彩計による色差測定などのQC必須項目 (ΔE値)、オレンジピールレベルと耐溶剤性。オペレータは硬化パラメータを厳密に監視する必要があります。UV エネルギーが不十分だと耐薬品性が低下します。焼き付け温度が不適切だと、粉体塗装の品質が損なわれます。
隠れたサプライヤーのリスクに注意してください。一部のベンダーは、成膜サイクルを短縮したり、ペイント層を減らしたりすることでコストを削減しています。製品は初期の外観チェックには合格しても、長期老化テストには合格しない場合があります。装飾グレードのコーティングには、埃のない作業場が必要です。粉塵管理環境のない工場では、高い粒子欠陥率に直面しています。
信頼できるコーティング サプライヤーは、フルリンク QC ワークフローを実装しています: 受入検査 → 前工程の検証 → プロセスサンプリング中 → 完成品検査 → 基準サンプルの保管場所。購入者は、購入契約書内に合格基準を記載し、テスト基準を定義し、参照サンプルの保持を要求する必要があります。
前の: 最新の表面処理のグリーントレンド