Lista kontrolna kontroli jakości dotycząca outsourcingu powłok
Stabilna jakość jestnajwiększym wyzwaniem w przypadku zlecanegona zewnątrz powlekania próżniowego i obróbkinatryskowej. Nawet surowce wysokiej jakościnie mogą zagwarantować odpowiednich wyników bez standardowych procedur kontroli jakości. Międzynarodowinabywcy potrzebują przejrzystych punktów kontrolnych, aby ocenić możliwości dostawcy.
W przypadku powlekania próżniowegonajważniejsza jest kontrola przychodzącego przedmiotu obrabianego. Plamy oleju, zadziory i zanieczyszczenia powierzchninależy usunąć przed załadowaniem komory; drobne wady powierzchni ulegną wzmocnieniu po osadzeniu cienkiej warstwy. Podstawowe elementy testów obejmują test przyczepnościna przekroju poprzecznym ASTM D3359, pomiar grubości powłoki, test korozji w mgle solnej, test twardości ołówkiem i kontrolę wzrokową pod kątem porów, zamglenia i plamek cząstek. Każda partia produkcyjna powinna rezerwować próbki archiwalne i rejestrować kluczowe parametry procesu w celu zapewnienia identyfikowalności.
W przypadku obróbkinatryskowej głównym punktem kontrolnym pozostaje wstępna obróbka powierzchni. Niecałkowite odtłuszczenie jest przyczyną większości uszkodzeń związanych z łuszczeniem się farby. Niezbędne elementy kontroli jakości obejmują grubość powłoki farby, przyczepność, twardość, działanie mgły solnej, pomiar różnicy kolorów za pomocą miernika koloru (ΔWartość E), poziom skórki pomarańczowej i odpornośćna rozpuszczalniki. Operatorzy muszą ściśle monitorować parametry utwardzania:niewystarczająca energia UV prowadzi do słabej odporności chemicznej;niewłaściwa temperatura wypalania pogarsza jakość powłoki proszkowej.
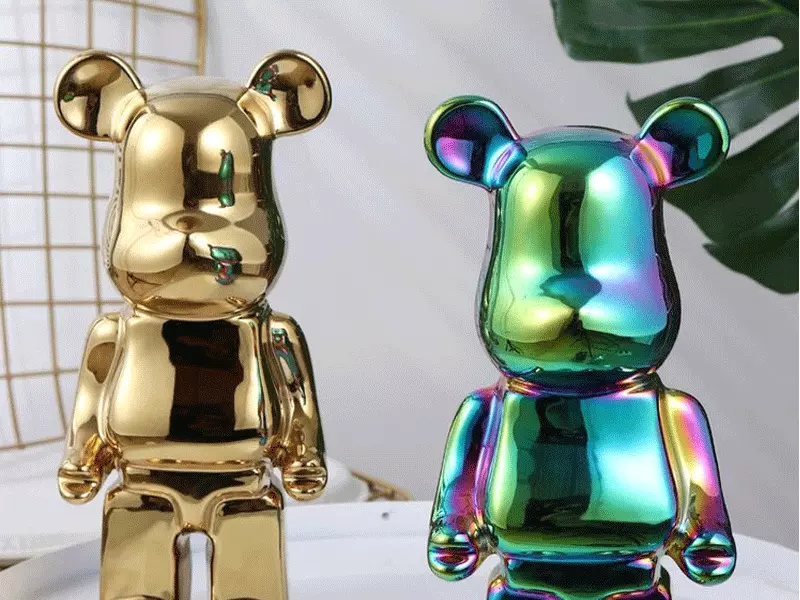
Uważajna ukryte ryzyko dostawcy. Niektórzy dostawcy obniżają koszty, skracając cykle osadzania lub zmniejszając liczbę warstw farby. Produkty mogą przejść wstępną kontrolę wyglądu, alenie przejść długoterminowych testów starzenia. Powłoka dekoracyjna wymaga warsztatów bezpyłowych; fabryki bez środowiska kontroli zapylenia borykają się z wysokim wskaźnikiem defektów cząstek.
Niezawodni dostawcy powłok wdrażają pełny przepływ pracy związany z kontrolą jakości: kontrola przychodząca → weryfikacja przedprocesowa → w procesie pobierania próbek → kontrola gotowego produktu → przechowywanie próbek referencyjnych. Kupujący powinni zapisać kryteria akceptacji w umowach zakupu, zdefiniować standardy testowania i zażądać zachowania próbek referencyjnych.