Lista de verificación de control de calidad para trabajos de subcontratación de recubrimientos
La calidad estable es el mayor desafío del procesamiento subcontratado de recubrimiento al vacío y pulverización. Incluso las materias primas de alta calidadno pueden garantizar resultados calificados sin procedimientos de control de calidad estandarizados. Los compradores internacionalesnecesitan puntos de control de inspección claros para evaluar la capacidad del proveedor.
Para el recubrimiento al vacío, la inspección de la pieza de trabajo entrante es lo primero. Las manchas de aceite, las rebabas y la contaminación de la superficie deben eliminarse antes de cargar la cámara; Los defectos superficiales menores se amplificarán después de la deposición de una película delgada. Los elementos de prueba principales incluyen la prueba de adhesión de corte transversal ASTM D3359, la medición del espesor de la película, la prueba de corrosión porniebla salina, la prueba de dureza del lápiz y la inspección visual de poros, empañamiento y manchas de partículas. Cada lote de producción reservará muestras de archivo y registrará los parámetros clave del proceso para su trazabilidad.
Para el procesamiento por pulverización, el pretratamiento de la superficie sigue siendo el principal punto de control. El desengrasado incompleto es la causa de la mayoría de los fallos por desprendimiento de la pintura. Los elementos esenciales de control de calidad cubren el espesor de la película de pintura, la adhesión, la dureza, el rendimiento de laniebla salina y la medición de la diferencia de color con un medidor de color. (Δvalor E),nivel de piel denaranja y resistencia a disolventes. Los operadores deben controlar estrictamente los parámetros de curado: una energía ultravioleta insuficiente conduce a una resistencia química deficiente; una temperatura de horneado inadecuada arruina la calidad del recubrimiento en polvo.
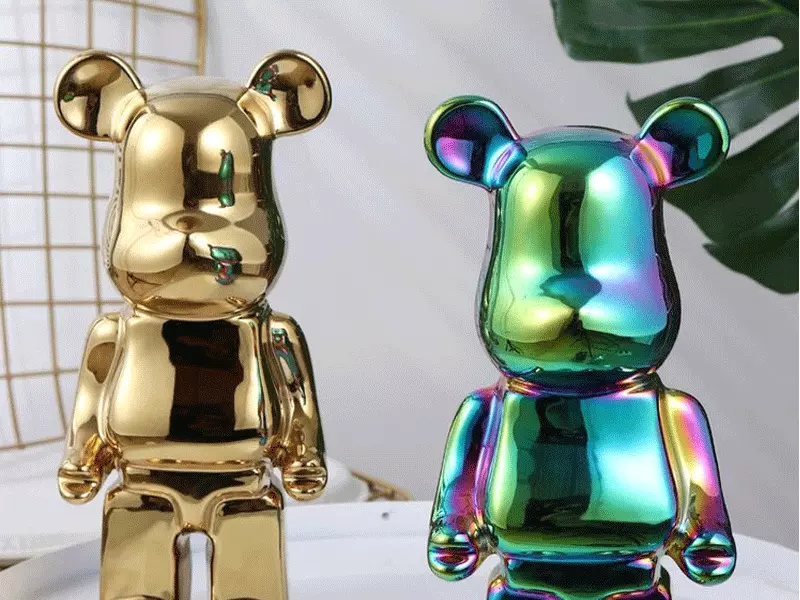
Tenga cuidado con los riesgos ocultos de los proveedores. Algunos proveedores reducen costos acortando los ciclos de deposición o reduciendo las capas de pintura. Los productos pueden pasar la verificación de apariencia inicial perono pasar las pruebas de envejecimiento a largo plazo. El revestimiento de calidad decorativa requiere talleres libres de polvo; Las fábricas sin un entorno de control de polvo enfrentan una alta tasa de defectos de partículas.
Los proveedores de recubrimientos confiables implementan un flujo de trabajo de control de calidad de enlace completo: inspección entrante → verificación previa al proceso → muestreo en proceso → inspección de producto terminado → almacenamiento de muestras de referencia. Los compradores deben escribir criterios de aceptación dentro de los contratos de compra, definir estándares de prueba y solicitar muestras de referencia retenidas.